Зачем нужна опрессовка: диагностика скрытых дефектов до запуска
Любая замкнутая система, будь то автономный контур частного дома или централизованная магистраль, требует испытаний на герметичность. Гидравлические тесты выявляют микротрещины в сварных швах, ослабшие резьбовые соединения и скрытые дефекты радиаторных секций, которые не видны при внешнем осмотре. Своевременное обнаружение утечки предотвращает затопление помещений и дорогостоящий ремонт чистовой отделки.
Помимо поиска протечек, процедура позволяет оценить прочностные характеристики трубопровода и запорной арматуры. Создаваемое избыточное давление имитирует пиковые нагрузки, возникающие при гидроударах или максимальном разогреве теплоносителя. Такой стресс-тест подтверждает, что элементы обвязки котла и магистрали выдержат эксплуатационные режимы без деформаций.
Подготовительный этап: слив среды и ревизия оборудования
Перед началом работ необходимо полностью освободить контур от теплоносителя и загрязнений. Промывка обязательна, поскольку окалина и шлам создают ложные перепады давления и забивают измерительные штуцеры. После слива воды проводится визуальный осмотр всех доступных узлов: проверяется целостность изоляции, состояние кранов и наличие заглушек на открытых патрубках.
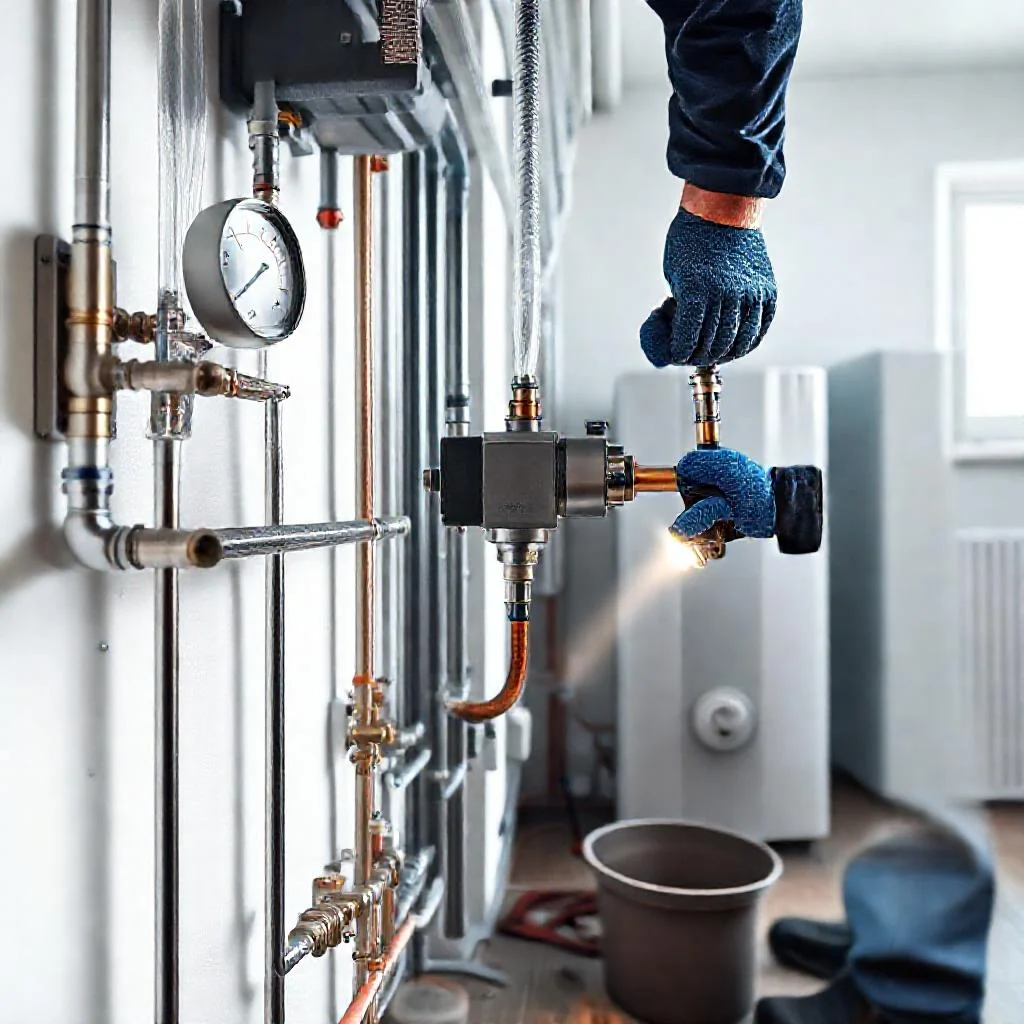
Ключевой момент подготовки — подбор испытательного оборудования. Для небольших объектов достаточно ручного гидравлического пресса, тогда как для магистралей используют электрические насосные станции с точными манометрами. Приборы должны пройти поверку, иначе результаты теста не будут считаться достоверными.
- Отключение котла и циркуляционных насосов от электросети.
- Демонтаж или байпасирование приборов, не рассчитанных на тестовое давление (расширительные баки, группы безопасности).
- Установка калиброванного манометра в верхней точке контура для исключения погрешности.
- Проверка свободного доступа ко всем запорным узлам и воздушным кранам.
Методика гидравлических испытаний: пошаговый алгоритм
Процесс начинается с медленного заполнения контура водой, желательно отфильтрованной. Воздух из системы удаляется через краны Маевского или автоматические воздухоотводчики, установленные на верхних точках. Только после полного заполнения и стабилизации потоков подключается опрессовщик, который плавно нагнетает давление до испытательных значений.
Величина пробного давления регламентируется нормативами и обычно превышает рабочее в 1,5 раза, но не выходит за пределы прочности самого слабого элемента. Выдержка под нагрузкой составляет не менее 10–15 минут для первичной оценки, после чего давление снижают до рабочего и фиксируют показания в течение нескольких часов. Падение стрелки манометра указывает на необходимость поиска утечки.
Опрессовка — это не формальность, а диалог с системой: она расскажет о скрытых проблемах задолго до того, как они станут аварией.
Воздушный метод и пневматические испытания
В условиях отрицательных температур или при отсутствии воды применяется пневматическая проверка. Воздух или инертный газ подаются в контур под давлением, а места соединений обрабатываются мыльным раствором для визуализации утечек. Метод безопасен для помещений с чистовой отделкой, однако требует особой осторожности из-за риска накопления энергии сжатой среды.
Пневматика менее чувствительна к мелким свищам по сравнению с гидравликой, поэтому её чаще используют для предварительного контроля сварных стыков. Для финальной приемки жилых объектов все же рекомендуется водяной тест, обеспечивающий максимальную точность измерений и наглядность результатов.
Анализ результатов и оформление документации
Система признается герметичной, если в течение контрольного времени не зафиксировано падение давления сверх нормативных допусков и не обнаружено капель на сварных швах. В случае выявления дефектов давление сбрасывается, участок ремонтируется, после чего испытания повторяются в полном объеме. Игнорирование повторной проверки после пайки или замены фитинга недопустимо.
Завершающий этап — составление акта опрессовки, где указываются дата, параметры среды, показания манометров и подписи ответственных лиц. Этот документ подтверждает готовность объекта к эксплуатации и служит гарантией качества выполненных монтажных работ при возникновении спорных ситуаций.
Параметры и этапы проверки и опрессовки системы отопления
| Этап / Параметр | Содержание |
|---|---|
| Цель опрессовки | Выявление микротрещин в сварных швах, ослабших резьбовых соединений и скрытых дефектов радиаторных секций; оценка прочностных характеристик трубопровода и запорной арматуры |
| Подготовка контура | Полный слив теплоносителя, промывка от окалины и шлама, визуальный осмотр узлов (изоляция, краны, заглушки на открытых патрубках) |
| Испытательное оборудование | Для небольших объектов — ручной гидравлический пресс; для магистралей — электрические насосные станции с точными манометрами (приборы должны пройти поверку) |
| Мероприятия подготовки | Отключение котла и циркуляционных насосов от электросети; демонтаж или байпасирование приборов, не рассчитанных на тестовое давление (расширительные баки, группы безопасности); установка калиброванного манометра в верхней точке контура; проверка доступа к запорным узлам и воздушным кранам |
| Заполнение и удаление воздуха | Медленное заполнение отфильтрованной водой; удаление воздуха через краны Маевского или автоматические воздухоотводчики в верхних точках |
| Величина пробного давления | Обычно превышает рабочее в 1,5 раза, но не выходит за пределы прочности самого слабого элемента |
| Выдержка под нагрузкой | Не менее 10–15 минут для первичной оценки, затем снижение до рабочего давления и фиксация показаний в течение нескольких часов |
| Признак утечки | Падение стрелки манометра |
| Пневматический метод | Применяется при отрицательных температурах или отсутствии воды; воздух или инертный газ подаются под давлением, соединения обрабатываются мыльным раствором для визуализации утечек; менее чувствителен к мелким свищам, используется для предварительного контроля сварных стыков |
| Критерий герметичности | Отсутствие падения давления сверх нормативных допусков и капель на сварных швах в течение контрольного времени |
| Действия при дефектах | Сброс давления, ремонт участка, повторные испытания в полном объеме |
| Документация | Акт опрессовки с указанием даты, параметров среды, показаний манометров и подписей ответственных лиц |
Частые вопросы по проверке и опрессовке системы отопления
Зачем нужна опрессовка системы отопления, если визуально утечек нет?
Гидравлические испытания выявляют микротрещины в сварных швах, ослабшие резьбовые соединения и скрытые дефекты радиаторных секций, которые не видны при внешнем осмотре. Кроме того, процедура позволяет оценить прочностные характеристики трубопровода и запорной арматуры, имитируя пиковые нагрузки при гидроударах или максимальном разогреве теплоносителя.
Как подготовить систему отопления к опрессовке?
Необходимо полностью слить теплоноситель, промыть контур от окалины и шлама, провести визуальный осмотр узлов. Следует отключить котёл и циркуляционные насосы от электросети, демонтировать или байпасировать приборы, не рассчитанные на тестовое давление (расширительные баки, группы безопасности), установить калиброванный манометр в верхней точке контура.
Какое давление создаётся при опрессовке и сколько длится испытание?
Пробное давление обычно превышает рабочее в 1,5 раза, но не выходит за пределы прочности самого слабого элемента. Выдержка под нагрузкой составляет не менее 10–15 минут для первичной оценки, после чего давление снижают до рабочего и фиксируют показания в течение нескольких часов. Падение стрелки манометра указывает на утечку.
Можно ли проводить пневматические испытания вместо гидравлических?
Воздушный метод применяется при отрицательных температурах или отсутствии воды, а также для предварительного контроля сварных стыков. Однако пневматика менее чувствительна к мелким свищам, поэтому для финальной приёмки жилых объектов рекомендуется водяной тест, обеспечивающий максимальную точность измерений.
Какими документами оформляется результат опрессовки?
По завершении составляется акт опрессовки, где указываются дата, параметры среды, показания манометров и подписи ответственных лиц. Документ подтверждает готовность объекта к эксплуатации и служит гарантией качества монтажных работ при возникновении спорных ситуаций.
Похожие записи:
 Как выбрать систему отопления для дома из СИП-панелей
 Как выбрать твердотопливный пеллетный котёл и организовать подачу топлива
 Как подобрать воздушное отопление для частного дома
 Как установить солнечный коллектор для горячей воды в частном доме
 Как рассчитать окупаемость тепловых насосов воздух-вода и грунт-вода